DXD-180D型全自动袋装生产线 PLC控制系统设计与应用
引言
DXD-180D型全自动袋装生产线是一款广泛应用于食品、医药、日化等行业的小型袋装包装设备。该生产线集制袋、计量、充填、封合、切断、计数等功能于一体,能够高效完成粉末、颗粒、液体等物料的包装任务。其核心控制系统采用可编程逻辑控制器(PLC),实现了高精度、高速度的自动化运行。本文将详细介绍DXD-180D型全自动袋装生产线的PLC控制系统架构、硬件配置、软件设计及典型应用。
一、系统概述
DXD-180D型全自动袋装生产线主要适用于三边封或四边封袋型,包装速度可达30-60袋/分钟,制袋尺寸范围:长50-180mm,宽40-120mm。整机采用模块化设计,包括供膜系统、成型器、纵封机构、横封机构、拉袋机构、计量装置、切刀机构及成品输送带等。PLC作为中央控制单元,协调各执行机构按预定顺序和时序动作,同时处理传感器信号、故障报警和人机交互。
二、PLC硬件配置
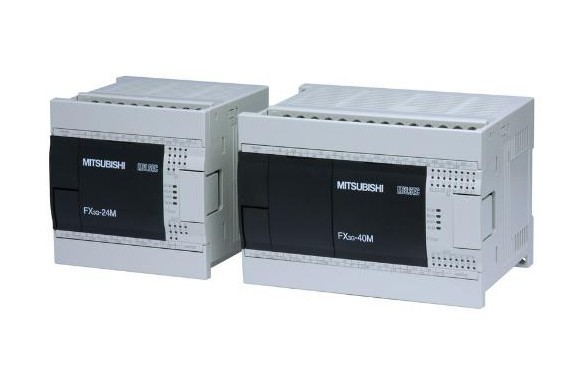
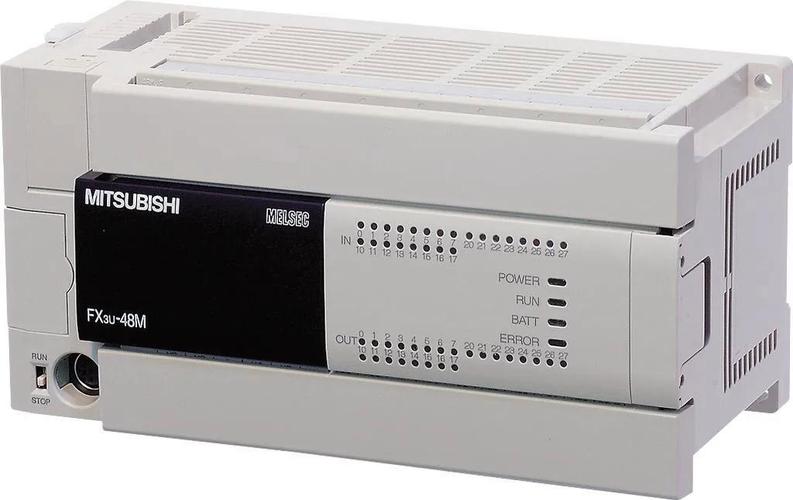
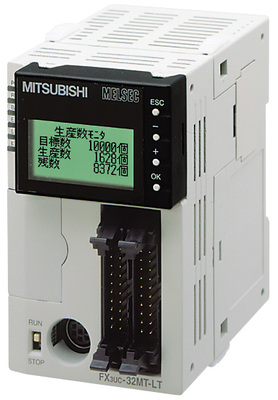
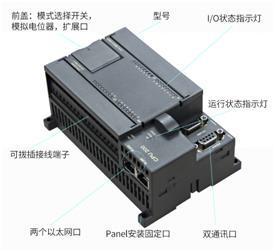
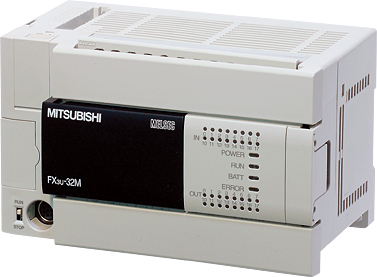
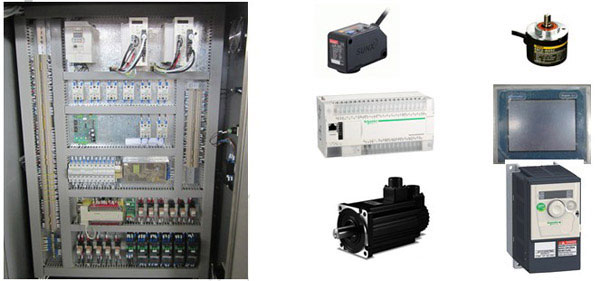
根据DXD-180D的I/O点数及控制要求,通常选用中型PLC,如西门子S7-200 SMART、三菱FX3U或台达DVP系列。典型配置如下:
- 数字量输入(DI):约20点,包括启动/停止按钮、急停、光电开关(色标检测、料位检测)、接近开关(原点定位)、温控开关信号等。
- 数字量输出(DO):约16点,用于控制电磁阀(纵封、横封、拉袋、切刀)、加热器通断、报警指示灯、输送带电机等。
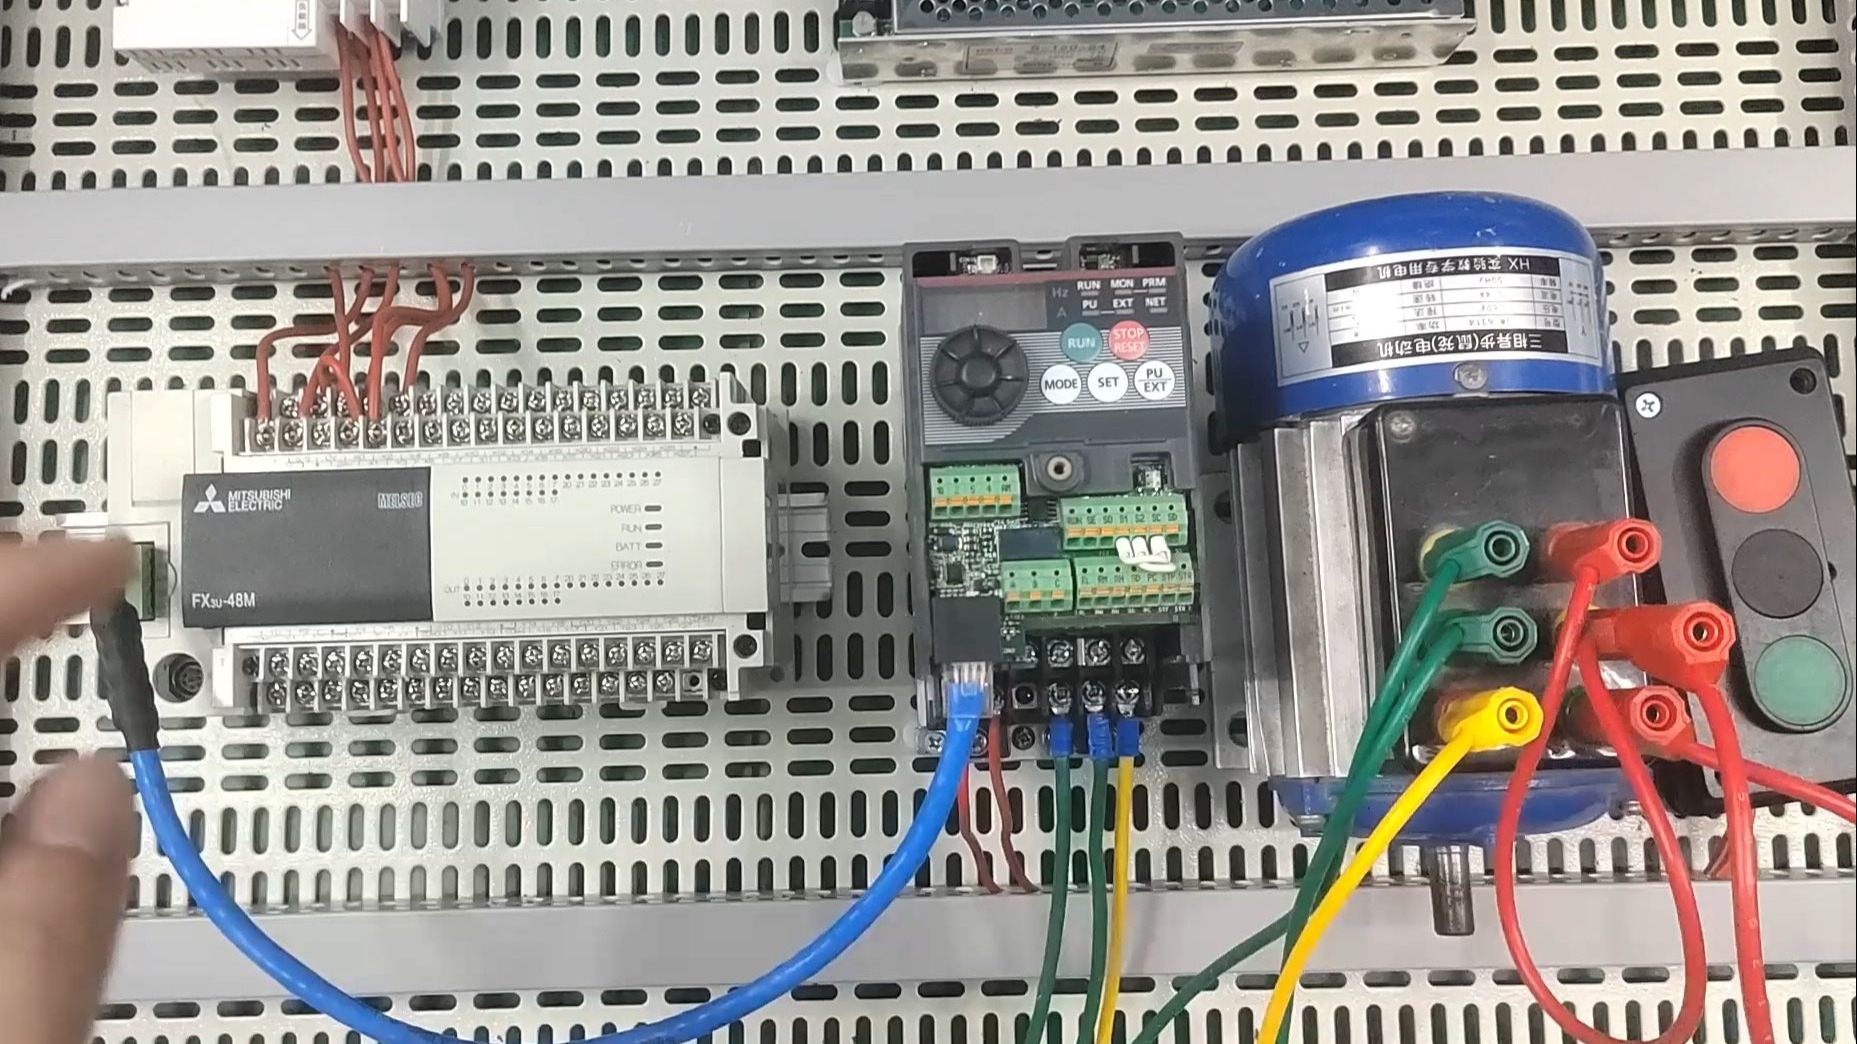
- 模拟量模块:2通道热电偶输入,用于纵封和横封温度检测;1通道模拟量输出(0-10V或4-20mA)用于温控模块或变频器速度调节。
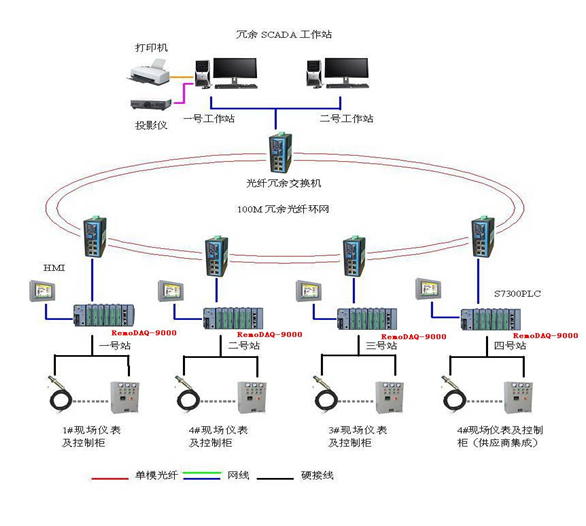
- 通信接口:RS-485或以太网,用于连接触摸屏(HMI)和上位机。
系统配备独立温控模块(如PID温控器)与PLC协同工作,确保封口温度稳定在±2℃以内。
三、PLC软件设计
3.1 控制流程
PLC程序采用梯形图或结构化文本编写,主循环包括以下阶段:
- 初始化:上电后检测各机构是否在原点,加热器预热至设定温度。
- 待机:检测料位和膜料,等待启动信号。
- 运行:按下启动后,PLC按以下时序循环动作:
- 拉袋机构动作,将膜料向下牵引一个袋长;
- 纵封机构闭合加热,完成纵向封合;
- 横封机构闭合加热,同时完成横向封合与切断(或先封后切);
- 计量装置(如螺杆计量或量杯计量)将物料充填入袋;
- 切刀切断袋子,成品落入输送带。
- 停止:收到停止信号后,完成当前循环后停机,加热器延时关闭。
- 故障处理:急停、超温、缺膜、缺料等故障时立即停机并报警。
3.2 关键控制算法
- 温度PID控制:采用PLC内置PID指令或温控模块,通过PWM输出控制加热器,实现封口温度精确控制。
- 色标跟踪:利用光电传感器检测膜上色标,通过高速计数器和中断程序调整拉袋长度,保证袋形图案完整。
- 同步控制:横封与拉袋动作需严格同步,通常使用编码器反馈或时间补偿算法,避免封口错位。
3.3 人机界面
HMI(如西门子KTP700或威纶通TK6070)用于设置参数(袋长、速度、温度)、显示运行状态、故障记录及产量统计。PLC与HMI通过PPI、Modbus或以太网通信,实时交换数据。
四、典型应用与优势
DXD-180D型全自动袋装生产线已成功应用于:
- 食品行业:咖啡粉、奶粉、调味料、坚果颗粒等小袋包装。
- 医药行业:颗粒剂、粉剂药品的自动包装。
- 日化行业:洗衣粉、干燥剂、茶叶等。
PLC控制系统的优势体现在:
- 高可靠性:PLC抗干扰能力强,适应恶劣工业环境。
- 灵活性:通过修改程序即可适应不同袋型、物料和速度要求。
- 可扩展性:可方便地接入生产线网络,实现远程监控和数据采集。
- 易维护:模块化结构,故障诊断直观,更换方便。
五、
DXD-180D型全自动袋装生产线的PLC控制系统是其高效、稳定运行的核心。合理的硬件选型、严谨的软件设计和友好的HMI界面,共同保证了设备在高速包装中的精度与可靠性。随着工业4.0的发展,未来该类设备将进一步集成物联网、视觉检测和自适应控制技术,而PLC仍将是实现智能包装的关键控制平台。
如若转载,请注明出处:http://www.singainfotech.com/product/39.html
更新时间:2026-09-19 12:07:31